-
 Email: web@guanghuancable.com
-
 Tel: +86-13606153863

 English
Punti chiave del controllo qualità nel processo di cordatura della produzione di fili e cavi
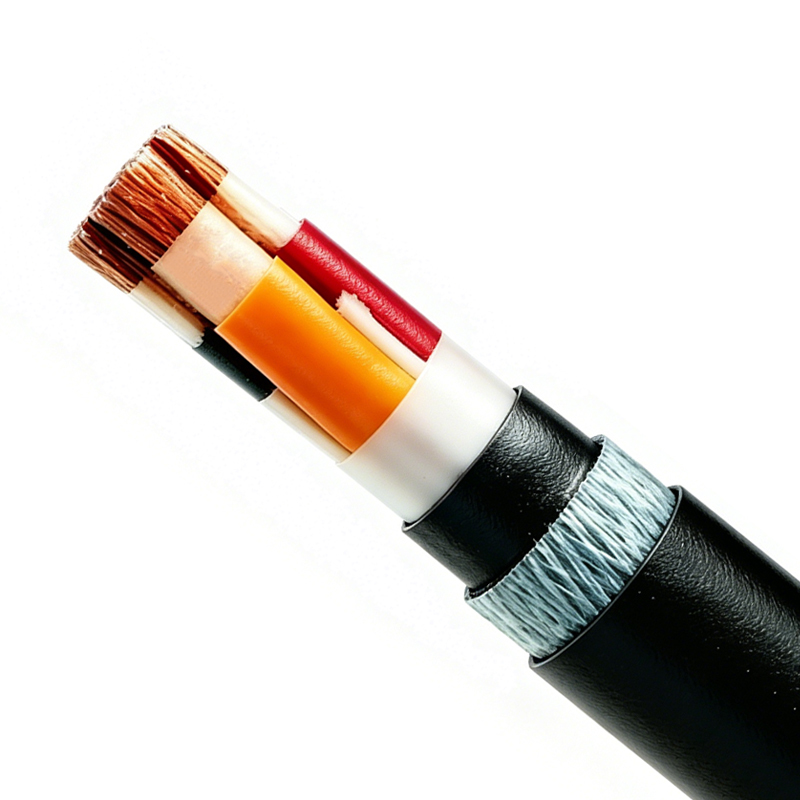
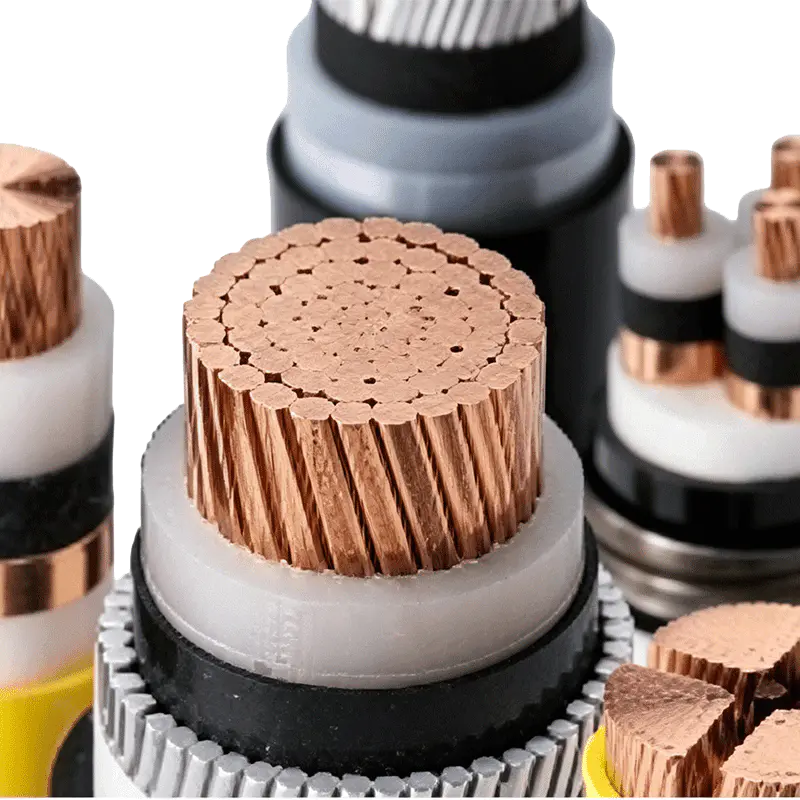
Essendo un componente fondamentale del processo di produzione di fili e cavi, il processo di cordatura ha un impatto decisivo sull'efficienza conduttiva, sulla capacità di carico meccanico e sulla durata utile complessiva del cavo. Sebbene il processo operativo di questo processo sembri di routine, una leggera svista nel controllo dettagliato può facilmente portare a rischi nascosti di qualità. Questo articolo seleziona sistematicamente i punti chiave del controllo qualità nell'intero processo delle operazioni di arenamento, coprendo le specifiche di esecuzione del processo e i meccanismi di controllo in loco, aiutando il personale di produzione a evitare accuratamente incomprensioni operative e promuovere costantemente il miglioramento della qualità dei cavi.
- Ispezione del diametro del filo singolo prima di andare online: controllare rigorosamente il diametro del filo singolo per garantire che la deviazione del diametro del filo singolo rientri nell'intervallo specificato dal processo ed eliminare le fluttuazioni di resistenza o le torsioni allentate causate da diametri del filo irregolari;
2. Ispezione della qualità dell'aspetto del filo singolo: ispezione completa dello stato estetico del filo singolo, che richiede una superficie liscia, nessuna macchia d'olio, nessun danno meccanico grave, nessuna ossidazione grave del filo di rame, garantendo che il filo singolo non presenti difetti dannosi ed evitando la rottura del filo o il degrado delle prestazioni dopo la torsione;
3. Adattamento e installazione dello stampo e della ruota di pressione: selezionare e installare la ruota di pressione, lo stampo in legno e lo stampo in acciaio in base ai requisiti del processo per garantire che l'apertura dello stampo, le specifiche della ruota di pressione e le specifiche del trefolo corrispondano completamente, per evitare fili allentati o graffi a filo singolo dovuti a un'installazione errata;
4. Verifica della conformità dei parametri di cordatura: controllare il numero di fili singoli intrecciati, la disposizione, il passo di cordatura e la direzione di cordatura per garantire che tutti i parametri soddisfino rigorosamente i requisiti degli standard di processo;
5. Controllo preciso della tensione: preimpostare e regolare con precisione la tensione di avvolgimento e di riavvolgimento per garantire che la tensione di ogni singola linea sia uniforme e coerente, evitando che la singola linea si assottigli a causa di una tensione eccessiva o che venga arcuata e leggermente attorcigliata dalla singola linea a causa di una tensione troppo piccola;
6. Controllare la qualità dell'aspetto del nucleo del filo: controllare rigorosamente la qualità dell'aspetto del nucleo del filo, richiedendo che sia stretto e rotondo, senza sbavature o spigoli vivi che possano danneggiare lo strato isolante e senza rigonfiamenti o fili singoli rotti per evitare difetti come rotture e rigonfiamenti nei successivi processi di isolamento;
7. Controllo standardizzato dei giunti a filo singolo: controllare rigorosamente la gestione dei giunti a filo singolo e richiedere la saldatura; la distanza tra due giunti non deve essere inferiore a 300 mm. È severamente vietato attorcigliare più di due fili singoli insieme per evitare rotture o eccessive resistenze dovute a giunzioni deboli;
8. Controllo preciso della qualità del cavo: controllare rigorosamente la qualità del cavo, richiedendo che sia piatto, senza incroci o impilamenti, e il passo del cavo deve essere adattato alle dimensioni del filo intrecciato e alla velocità di avvolgimento per evitare che il nucleo del filo venga estruso, deformato o bloccato nei processi successivi a causa della confusione nella disposizione del cavo.
9. Monitoraggio dello stato operativo dell'attrezzatura: Durante il funzionamento dell'attrezzatura, agli operatori è severamente vietato lasciare il proprio posto senza permesso. È necessario controllare continuamente lo stato operativo dell'apparecchiatura, prestare attenzione ai cambiamenti nel diametro esterno dei fili a trefolo e rilevare tempestivamente vibrazioni e rumori anomali dell'apparecchiatura per prevenire incidenti di qualità causati da guasti all'apparecchiatura;
10. Registrazione accurata delle informazioni sulla circolazione: dopo che ciascuna bobina di filo viene rimossa dalla macchina, la scheda di flusso e i vari rapporti vengono compilati in modo standardizzato e le specifiche del prodotto, i parametri di produzione e i risultati dell'ispezione vengono registrati in dettaglio per garantire che le informazioni sulla circolazione del prodotto semilavorato siano tracciabili e forniscano una base accurata per i processi successivi.
Sebbene il processo di cordatura sia solo una parte della produzione del cavo, è correlato alle prestazioni complessive, alla sicurezza e all'affidabilità del prodotto finito. Solo controllando rigorosamente i parametri di processo, standardizzando i dettagli operativi e rafforzando le ispezioni di processo è possibile ridurre i difetti alla fonte e migliorare la stabilità del prodotto. Solo rendendo ogni processo preciso e meticoloso possiamo davvero costruire una solida base di qualità per fili e cavi e garantire la sicurezza dell'uso dell'elettricità e la qualità del prodotto.
Copyright© Wuxi Guanghuan Cable Co., Ltd. Tutti i diritti riservati. Power Cables Manufacturer Electrical Wire And Cable Factory